


Dalam tinjauan kualifikasi tumpukan, kain kempa elektroda berulang kali muncul sebagai komponen yang paling mungkin menyebabkan kegagalan tingkat sel: para insinyur sering kali melaporkan bahwa kain kempa merupakan penyebab dua hingga tiga dari lima masalah utama komponen yang ditolak pada tahun produksi pertama. Pola tersebut bukanlah suatu kebetulan. Kain kempa adalah tempat terjadinya reaksi transfer muatan, penyalur elektrolit melintasi area aktif, dan bantalan mekanis antara pelat bipolar, sehingga setiap variasi dalam strukturnya akan merambat langsung ke kinerja tumpukan. Memilih sebuah pemasok elektroda elektroliser oleh karena itu merupakan keputusan rekayasa material, dan pemasok yang lulus audit adalah mereka yang mengontrol kadar prekursor, suhu grafitisasi, kepadatan tusuk jarum, dan toleransi ketebalan dalam jendela yang sempit dan dapat diverifikasi.
Apa yang Harus Dikendalikan oleh Pemasok Elektroda Elektroda Elektroda
Pemasok kain kempa elektroda elektroliser yang memenuhi syarat harus mengontrol empat variabel proses sebelum gulungan apa pun dipotong: pemilihan serat prekursor, profil karbonisasi dan grafitisasi, kepadatan tusuk jarum, dan toleransi mekanis akhir. Jika salah satu darinya terlewat, maka kain flanel tersebut dapat lolos tinjauan lembar data namun gagal setelah dikompresi di dalam tumpukan.
Kempa elektroda adalah tekstil serat karbon atau grafit berpori yang bertindak secara bersamaan sebagai tempat reaksi, lapisan distribusi elektrolit, dan penyangga kompresi di dalam elektroliser atau sel baterai aliran.
- Kelas pendahulu Serat berbahan dasar PAN menghasilkan hasil karbon yang lebih tinggi, permukaan yang lebih bersih, dan kandungan logam jejak yang lebih rendah dibandingkan serat berbahan dasar viscose, sehingga menjadikannya sebagai standar untuk tumpukan dengan efisiensi tinggi.
- Profil grafitisasi Perlakuan panas di atas 2.000 derajat Celcius menurunkan resistensi spesifik dengan urutan besarnya dibandingkan dengan kain kempa berkarbonisasi; penguatan muncul secara langsung dalam potensi berlebih ohmik yang tereduksi selama pengoperasian.
- Tusuk jarum dan kepadatan Kedalaman dan kepadatan pukulan jarum mengatur porositas dan kompresibilitas. Merasa terlalu padat membatasi aliran elektrolit; merasa terlalu terbuka kehilangan kontak listrik di bawah kompresi.
- Toleransi ketebalan Dalam tumpukan 300 sel, variasi ketebalan 0,3 mm di seluruh sel menciptakan tekanan penjepitan yang tidak merata dan distribusi arus yang tidak merata, itulah sebabnya pemasok yang memenuhi syarat menyimpan kain gulung hingga /-0,3-0,5 mm dengan catatan pengukuran lebar penuh.
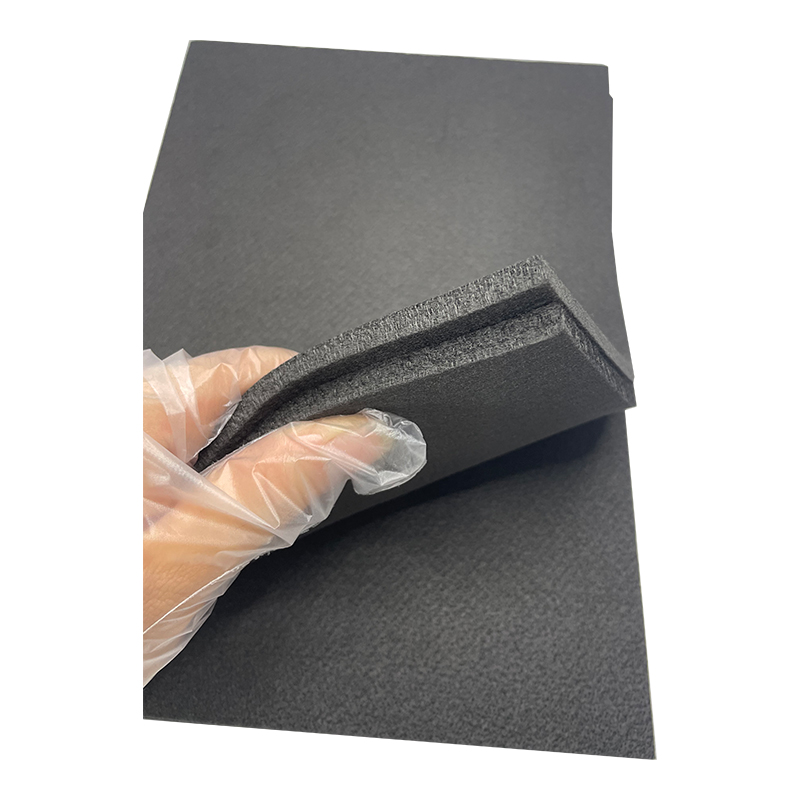 Grafit Berbasis PAN Suhu Tinggi untuk Elektroda Baterai Aliran Kain kempa ini dibuat grafit pada suhu 2200°C dan tahan penggunaan jangka panjang hingga 3200°C, dengan konduktivitas termal yang rendah. Cocok untuk aplikasi elektroda yang mengutamakan stabilitas termal dan kelembaman kimia, sehingga layak untuk dievaluasi selama kualifikasi pemasok. Lihat Produk →
Kain kempa PAN yang diberi grafit dapat menghasilkan hambatan listrik 10 kali lebih rendah daripada kain kempa karbon non-grafit dengan arsitektur serat yang sama, itulah sebabnya pemilihan tingkatan adalah hal pertama yang dilakukan oleh perancang tumpukan.
Lima Tolok Ukur Spesifikasi untuk Evaluasi Pemasok Elektroliser Elektroda Felt
Mulai evaluasi pemasok dengan lima nomor lembar data: ketebalan, berat dasar, porositas, ketahanan area, dan kemurnian karbon. Kelima parameter ini memprediksi sebagian besar perilaku dalam tumpukan yang penting, dan masing-masing parameter dapat diverifikasi secara independen selama pemeriksaan masuk.
| Parameter | Kisaran penerimaan yang umum | Mengapa itu penting |
| Ketebalan | 2-6 mm, toleransi /-0,3-0,5 mm | Mengontrol keseragaman kompresi dan konsistensi sel ke sel |
| Berat dasar | 200-600 gram/m2 | Mengatur permukaan elektroaktif dan nuansa mekanis yang tersedia |
| Porositas | 85-95% | Menyeimbangkan aliran elektrolit terhadap konektivitas listrik |
| Resistensi daerah | Di bawah 5 ohm-cm2 untuk nilai grafit | Kontributor langsung terhadap potensi berlebih ohmik dan efisiensi sistem |
| Kemurnian karbon | Di atas 99% karbon, di bawah 0,1% abu | Mencegah kontaminan logam transisi meracuni elektroda |
85-95% sasaran porositas
Di bawah 5 resistansi ohm-cm2
Di atas 99% kemurnian karbon
/-0,3mm toleransi ketebalan
Selama audit pertama, tanyakan protokol pengukuran di balik setiap nomor. Pemasok yang tidak dapat menjelaskan bagaimana ketebalan diukur pada lebar gulungan biasanya tidak dapat memenuhi toleransi dalam produksi, dan penyimpangan yang dihasilkan menjadi tingkat sisa Anda.
Ketahanan area terkompresi yang representatif dengan tingkat kempa
grafit PAN terasa 1-4
Grafit viscose terasa 3-7
Karbon PAN terasa 10-18
Nilai dalam ohm-cm2, ketebalan nominal 3 mm, dikompresi hingga 70% volume aslinya. Rentang bersifat indikatif di seluruh lembar data komersial.
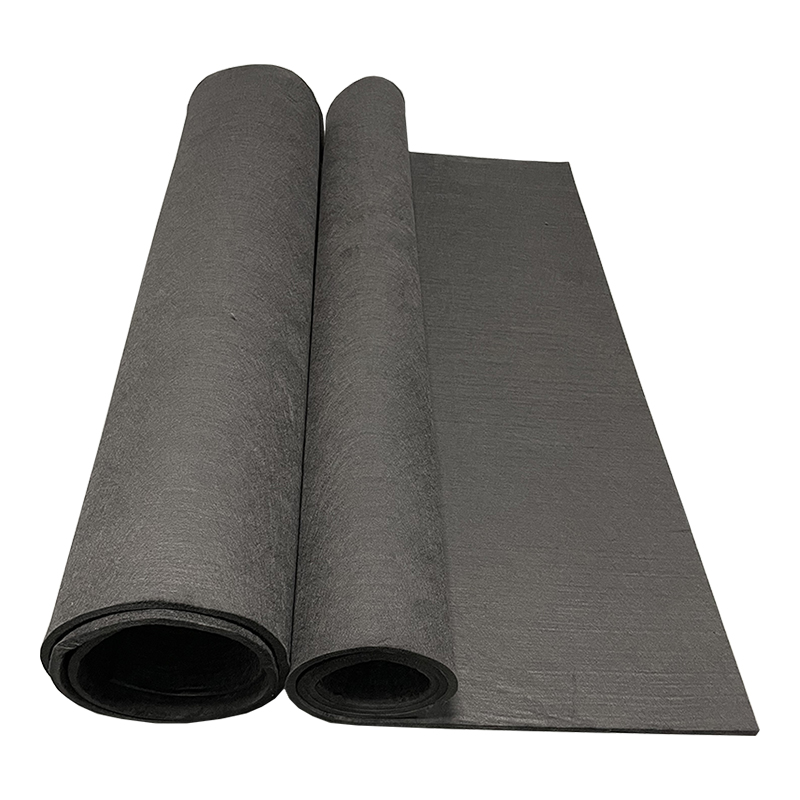 Carbon Felt Berbasis PAN dengan Pengukuran Batch-to-Batch yang Konsisten Dikarbonisasi pada suhu 1200°C, kain flanel ini menawarkan kemurnian tinggi dan kinerja yang stabil. Parameter lembar datanya dapat diverifikasi di seluruh gulungan, membantu Anda mendeteksi penyimpangan dan mempertahankan perilaku tumpukan yang konsisten dalam produksi. Lihat Produk →
Mengapa Konsistensi Batch Memisahkan Pemasok Felt Elektroda yang Andal
Penyimpangan batch-ke-batch, bukan sampel awal, adalah risiko biaya utama dalam hubungan pasokan elektroda. Sampel pertama selalu tampak dapat diterima; pertanyaan sebenarnya adalah apakah produksi roll 47 cocok dengan kualifikasi roll 3.
Insinyur yang memeriksa 100% batch kain kempa yang masuk memotong penolakan sel terkait elektroda dengan margin yang lebar, karena deviasi ketebalan sebesar 0,4 mm pada tumpukan 200 sel mengubah tekanan penjepitan dan kerapatan arus lokal dengan cara yang hanya terlihat setelah perakitan tumpukan. Mintalah sertifikat analisis untuk setiap lot, yang mencakup profil ketebalan, berat dasar, dan ketahanan area, dan uji ulang satu sampel dari setiap gulungan pada saat kedatangan. Prinsip yang sama berlaku dalam sistem seng-bromin, dimana elektroda terasa berkualitas memiliki efek langsung pada siklus hidup dan retensi kapasitas.
Karbon terasa
Dikarbonisasi sekitar 1.000-1.500 C; resistensi yang lebih tinggi, kelompok permukaan sisa yang lebih banyak, biaya yang lebih rendah. Cocok untuk pembuatan prototipe dan sel yang penurunan tekanannya lebih penting daripada efisiensi.
Grafit terasa
Digrafitkan di atas 2.000 C; resistensi yang lebih rendah, kemurnian yang lebih tinggi, ketahanan korosi yang lebih kuat. Default pilihan untuk elektroliser komersial dan tumpukan baterai aliran.
Audit trace-metal penting. Satu lot dengan kandungan besi atau tembaga yang tinggi dapat mempercepat degradasi elektrolit dan membatalkan validasi tumpukan selama berbulan-bulan, jadi tetapkan batas kontaminan dalam perjanjian pembelian, tidak hanya dalam lembar data.
Kustomisasi, Waktu Tunggu, dan Komitmen Volume dari Pemasok Kain Felt Elektroda
Pemasok khusus katalog memaksa geometri tumpukan Anda agar sesuai dengan ukuran gulungan standarnya; pemasok berkemampuan khusus menyesuaikan ketebalan, lebar celah, perlakuan tepi, dan ketertelusuran lot dengan tagihan bahan Anda.
- Lebar potongan dan celah disesuaikan dengan area aktif bingkai sel Anda, sehingga mengurangi sisa cetakan dan tepian yang berjumbai.
- Tepian yang dilas atau pelat pelari terintegrasi untuk rakitan pelat bipolar, sehingga mempersingkat waktu perakitan tumpukan.
- Perawatan permukaan yang meningkatkan hidrofilisitas dan pembasahan elektrolit selama pengisian awal.
- Catatan inspeksi yang belum digulung secara lengkap dan integritas tingkat lot untuk ketertelusuran BOM.
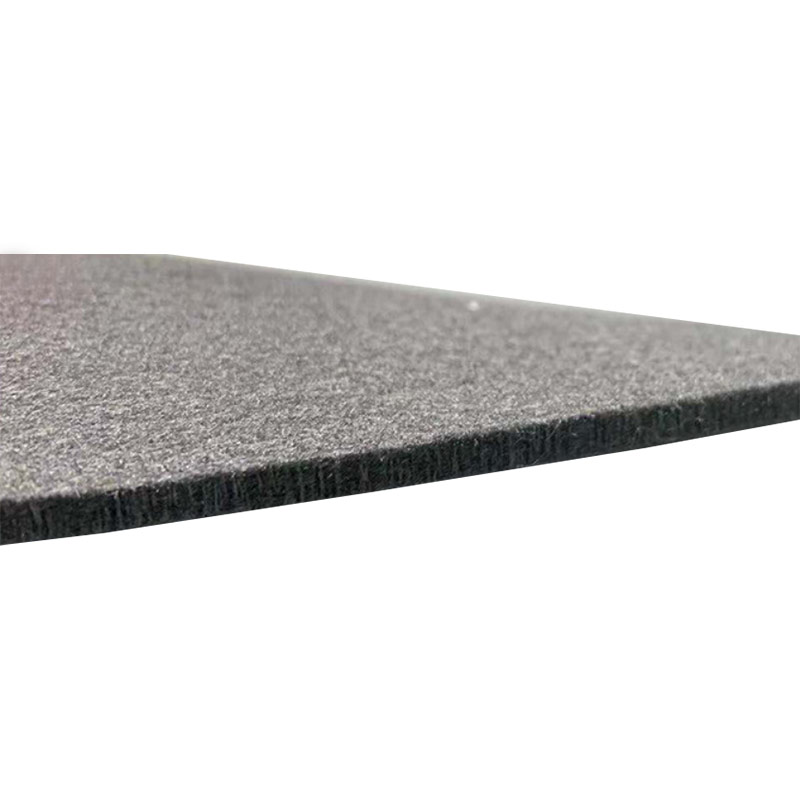 Elektroda yang Dapat Disesuaikan Merasa dengan Luas Permukaan Tinggi dan Lot yang Disesuaikan Dengan luas permukaan spesifik hingga 100 m²/g melalui CVD dan opsi untuk tipe hidrofobik atau hidrofilik, kain felt ini mendukung ketebalan khusus, lebar celah, dan ketertelusuran lot—penting untuk menyelaraskan dengan tagihan bahan dan perencanaan waktu tunggu Anda. Lihat Produk →
Waktu tunggu dan jumlah pesanan minimum patut mendapat perhatian yang sama seperti harga. Proses produksi grafitisasi direncanakan secara bertahap setiap minggunya, dan spesifikasi ketebalan atau berat dasar khusus akan memperluas rentang waktu tersebut. Konfirmasikan bahwa pemasok memiliki kapasitas buffer untuk pesanan berulang dan dapat berkomitmen pada sertifikat analisis pada setiap lot yang dikirim.
Jiaxing Naco New Material Co., Ltd., sebuah pabrik produk karbon konduktif khusus, memasok kempa elektroda dalam kualitas berbasis PAN dan berbasis viscose. Formatnya yang disesuaikan berada di bawah lini produk kain kempa elektroda, di mana ketebalan, kepadatan, dan sifat permukaan dapat diselaraskan dengan desain tumpukan.
Sebelum mengeluarkan pesanan pembelian, mintalah pemasok untuk menjalankan lot percontohan dengan ketebalan dan berat dasar yang tepat di BOM Anda, tahan selama tujuh hari, dan ukur ulang. Retensi pilot-lot merupakan prediktor terkuat konsistensi produksi.
Pertanyaan Yang Sering Diajukan Tentang Pemasok Elektroda Elektroda Felt
Apa perbedaan antara kain kempa karbon dan kain kempa grafit untuk elektroliser?
Kain kempa karbon dikarbonisasi pada suhu sekitar 1.000-1.500 derajat Celcius dan memiliki hambatan listrik yang lebih tinggi ditambah gugus fungsi permukaan sisa. Kain kempa grafit diberi perlakuan panas di atas 2.000 derajat Celcius, yang mengurangi ketahanan hingga beberapa kali lipat dan meningkatkan ketahanan terhadap korosi. Bahan grafit adalah bahan standar yang lebih aman untuk tumpukan komersial.
Toleransi ketebalan apa yang harus saya tentukan untuk kain kempa elektroda?
Tentukan /-0,3 mm untuk tumpukan di atas 50 sel dan /-0,5 mm untuk bangunan lebih kecil. Memerlukan pengukuran pada sembilan titik pada lebar gulungan daripada pembacaan garis tengah tunggal, karena variasi tepi-ke-tengah inilah yang menyebabkan ketidakseragaman kompresi.
Bagaimana cara mengaudit pemasok kain kempa elektroda sebelum memesan?
Minta sertifikat analisis untuk tiga lot produksi terbaru, tinjau log suhu grafitisasi, dan jalankan pengujian masuk pada profil ketebalan dan ketahanan area. Pemasok yang menolak langkah-langkah ini membawa variasi tersembunyi yang akan menjadi tingkat penolakan Anda.
Dapatkah elektroda terasa disesuaikan untuk desain tumpukan tertentu?
Ya. Ketebalan, berat dasar, porositas, lebar celah, dan perlakuan permukaan semuanya dapat disesuaikan, dan beberapa pemasok menawarkan tepi yang dilas atau pelat pelari terintegrasi. Penyesuaian memperpanjang waktu tunggu, jadi selaraskan proses uji coba dengan jadwal validasi tumpukan Anda.


